 86-0513-68903288
 13906298796@139.com
Votre moteur tourne au ralenti, vous entendez un léger sifflement sous le capot ou le vacuomètre d'une ligne industrielle ne cesse de baisser alors que tout semble intact. Avant de remplacer des pièces, recherchez la fuite elle-même. La séquence la plus rapide et éprouvée sur le terrain est simple : inspectez visuellement, écoutez le sifflement, vaporisez de l'eau savonneuse sur les joints suspects et, si la fuite est toujours cachée, utilisez de la fumée. Chaque étape prend quelques minutes et, ensemble, ces quatre techniques identifient la plupart des fuites de vide rapidement et presque sans frais.
Ce qui compte comme une fuite de vide
Une fuite de vide est une ouverture qui laisse entrer de l'air dans un espace ou une conduite conçue pour fonctionner en dessous de la pression atmosphérique. Dans un moteur à essence, cela signifie de l'air non dosé entrant après le capteur de débit d'air, ce qui appauvrit le mélange et perturbe la combustion. Dans un système industriel, cela signifie que l'air pénètre par le côté aspiration d'un ventilateur, d'une pompe à vide ou d'une ligne de transport, réduisant ainsi le vide effectif et obligeant la machine à déplacer plus d'air que ce dont le processus a réellement besoin.
Les conséquences vont au-delà de la performance. Un moteur fonctionnant avec un mélange pauvre brûle plus chaud, peut endommager les capteurs d'oxygène et le convertisseur catalytique et augmenter la consommation de carburant. Une fuite d’aspirateur industriel laisse pénétrer la poussière et l’humidité dans le processus, surcharge le moteur et gonfle les factures d’énergie. Plus la fuite est localisée tôt, moins la réparation est coûteuse, c'est pourquoi la détection doit toujours intervenir avant le remplacement aléatoire des pièces.
Symptômes indiquant une fuite de vide
La plupart des fuites de vide s'annoncent avant que vous mesuriez quoi que ce soit. Si deux ou plusieurs des éléments suivants apparaissent en même temps, démarrez le test d'étanchéité :
- Ralenti irrégulier ou fluctuant qui s'améliore à mesure que le régime moteur augmente
- Un sifflement ou un sifflement à proximité des durites, des joints, des brides ou du collecteur d'admission
- Hésitation ou trébuchement lorsque l’accélérateur s’ouvre
- Un régime de ralenti supérieur à la normale
- Valeurs de compensation de carburant qui s'éloignent de zéro ou codes d'erreur tels que P0171 et P0174
- Lectures du manomètre qui scintillent ou se situent en dessous des spécifications
- Dans les conduites pneumatiques : dépôt de matériaux dans des parcours horizontaux, cycles plus lents ou courant moteur croissant
Dans un moteur, le trio classique est un ralenti approximatif, un sifflement et un code maigre. Dans les équipements industriels, l'indicateur classique est une lecture de vide ou de pression qui ne correspond plus à la référence enregistrée. La reconnaissance précoce de ces signes réduit le temps consacré à la détection.
Comment détecter une fuite de vide : des méthodes efficaces
1. Commencez par une inspection visuelle
Examinez attentivement le système avant d’utiliser un outil. Suivez chaque tuyau d'aspiration, tube et connexion, et vérifiez les fissures, la dureté, les taches d'huile, les colliers de serrage et les raccords qui se sont desserrés. Sur les moteurs, examinez le joint du collecteur d'admission, le corps de papillon, le système PCV et la conduite de servofrein. Sur les équipements industriels, vérifiez les joints de bride, les boîtiers de filtre, les couvercles d'accès et les joints d'arbre. Un nombre surprenant de fuites sont ainsi détectées en moins de cinq minutes, et une fuite détectée visuellement est généralement la moins chère à réparer.
2. Écoutez près de la Source
L'air se précipitant à travers un petit espace crée des turbulences qui ressemblent à un sifflement ou à un sifflement. Avec le moteur en marche ou le ventilateur en marche, déplacez votre oreille le long de la ligne et arrêtez-vous là où le son change. Une courte longueur de tuyau en caoutchouc maintenue à l’oreille fonctionne comme un simple stéthoscope et aide à diriger le son. Dans les environnements d'usine bruyants, un détecteur de fuites à ultrasons convertit le bruit d'une fuite d'air en un signal sonore et localise l'endroit même lorsque plusieurs machines sont en fonctionnement. Cela rend l’écoute particulièrement précieuse sur les installations industrielles de soufflantes et de pompes à vide.
3. Essayez l'eau savonneuse
Mélangez du savon à vaisselle sans danger pour les automobiles avec de l'eau dans un flacon pulvérisateur. Avec le système en marche, pulvérisez les joints suspects un à la fois. En cas de fuite, l'air entrant aspire le liquide dans l'ouverture et produit une bulle ou une mousse visible, et vous remarquerez peut-être également un bref changement dans le bruit de fonctionnement. Cette méthode ne coûte presque rien et fonctionne bien sur les extrémités des tuyaux, les faces des brides, les joints et les connexions accessibles. Il est moins efficace sur les très petites fuites, qui peuvent mettre plus de temps à créer une bulle visible, alors soyez patient et surveillez chaque endroit pendant quelques secondes.
4. Utilisez Smoke pour la réponse définitive
Une machine à fumée injecte un petit volume de fumée artificielle dans le système à basse pression. La fumée s'échappe par n'importe quelle ouverture et devient visible exactement à l'endroit de la fuite. C'est la méthode que la plupart des techniciens professionnels préfèrent pour les systèmes d'admission du moteur, car elle rend évidentes même les petites fuites de joints et les conduites de vide fissurées. Le même principe fonctionne sur les conduites d’aspiration industrielles et la tuyauterie d’entrée des pompes à vide. Les tests de fumée sont rapides, propres et largement considérés comme la confirmation finale alors que d'autres méthodes ont déjà pointé vers la même zone.
5. Utilisez un test de pulvérisation avec précaution
Avec le moteur au ralenti, vaporisez un jet court et contrôlé d'un nettoyant pour admission disponible dans le commerce près du joint suspecté. Si le régime moteur augmente, la vapeur est aspirée par une fuite et vous avez trouvé l'endroit. Gardez le spray bref, éloignez les matériaux inflammables des surfaces chaudes et des sources d'inflammation, et n'utilisez jamais de produits chimiques agressifs qui peuvent endommager le plastique, le caoutchouc ou la peinture. Cette technique est rapide et fonctionne dans des espaces restreints, mais comme la vapeur se propage, elle est moins précise que la fumée ou l'eau savonneuse.
6. Isolez la zone avec un vacuomètre
Dans les usines, le moyen le plus rapide de localiser une fuite de vide est souvent de mesurer plutôt que de deviner. Installez un vacuomètre du côté aspiration du ventilateur ou de la pompe à vide, fermez les vannes d'isolement section par section et surveillez la lecture. Un vide stable et profond avec une vanne fermée signifie que la fuite se trouve de l’autre côté de cette vanne ; une jauge qui refuse de créer un vide indique une fuite entre la jauge et la vanne. La combinaison de cette isolation sectionnelle avec de l'eau savonneuse ou de la fumée au niveau des brides suspectes permet de localiser presque toutes les fuites industrielles sans démonter toute la conduite.
Où se forment le plus souvent les fuites de vide
Certains endroits échouent beaucoup plus souvent que d’autres. Vérifier d'abord ces zones permet de gagner du temps :
| Emplacement | Signe typique | Confirmation la plus rapide |
|---|---|---|
| Joint de collecteur d'admission | Ralenti approximatif, code allégé | Test de fumée |
| Tuyau d'aspiration ou coude | Sifflement, ralenti fluctuant | Contrôle visuel et eau savonneuse |
| Vanne ou tuyau PCV | Ralenti irrégulier, odeur d'huile | Test de fumée ou de pulvérisation |
| Joint de corps de papillon | Ralenti élevé, hésitation | Eau savonneuse |
| Servofrein ou conduite | Pédale dure, sifflement | Eau savonneuse |
| Joint à bride ou raccord de tuyau | Perte de pression, bruit | Eau ultrasonique ou savonneuse |
| Joint d'arbre de soufflante ou de pompe à vide | Perte de capacité | Fumée ou ultrasons |
| Joint du boîtier du filtre | Entrée de poussière, faible débit | Contrôle visuel et eau savonneuse |
En pratique, les tuyaux et les joints sont responsables de la plupart des fuites de vide. Les premières lignes de ce tableau méritent donc la plus grande attention avant d'investir du temps dans un équipement complet.
Détection des fuites dans les installations de soufflantes et de pompes à vide
En service industriel, les fuites côté aspiration d'un surpresseur ou d'une pompe à vide Roots ont les mêmes causes profondes que les fuites du moteur : flexibles fissurés, joints usés, brides desserrées et joints endommagés. La différence est que les conséquences sont plus faciles à mesurer. Une pression de vide qui s'éloigne de la ligne de base enregistrée est le premier avertissement. Lorsque cela se produit, suivez la même séquence que celle utilisée sur les moteurs : vérifiez visuellement le joint du filtre d'admission, le joint d'arbre et les joints de bride, puis appliquez de l'eau savonneuse ou de la fumée sur les suspects.
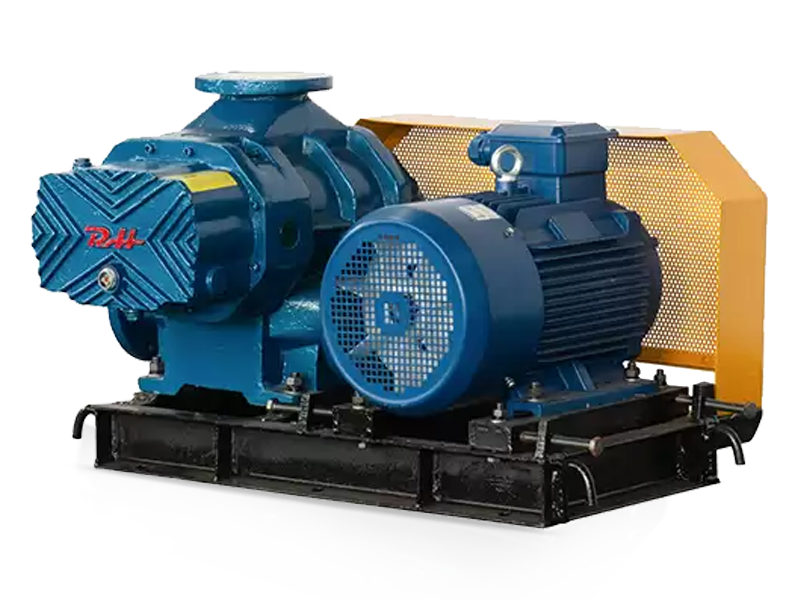
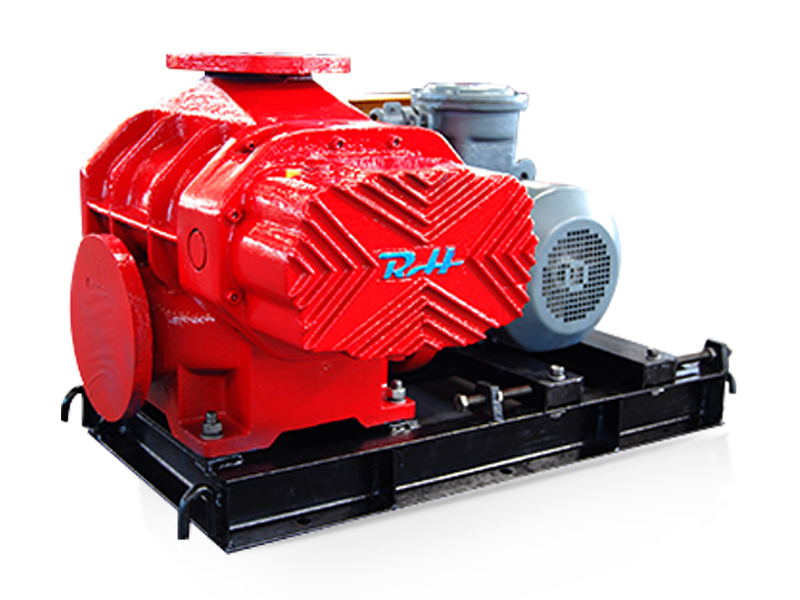
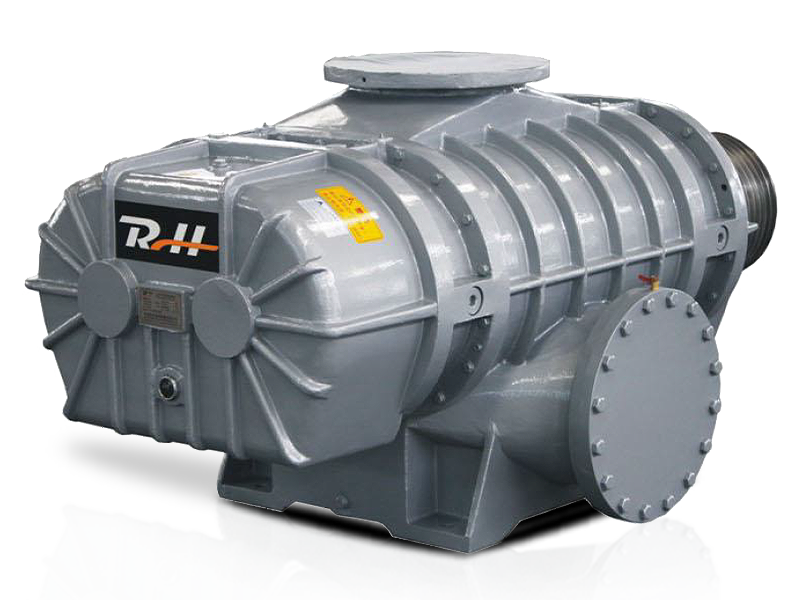 Pompe à vide Roots pour l'aspiration industrielle et la détection des fuites Cette pompe à vide sèche prend en charge des débits allant jusqu'à 713,8 m³/min et des niveaux de vide jusqu'à -49 kPa à sec. Ses joints et brides côté aspiration sont des points de fuite courants, ce qui le rend pertinent pour le traçage de la dérive du vide dans les systèmes industriels. Voir le produit →
Pour toute personne exploitant un Pompe à vide Roots Au quotidien, comprendre comment la machine crée l'aspiration rend la recherche de fuites beaucoup plus logique, car les points de fuite suivent le chemin d'écoulement depuis le filtre d'entrée jusqu'à l'orifice de refoulement.
Les lignes de transport pneumatique présentent une signature différente. Une fuite de vide provoque le dépôt du matériau dans des parcours horizontaux, réduit la vitesse de transport et augmente la consommation de courant du moteur du ventilateur. La fuite permet à l’air de transport de s’échapper avant qu’il n’atteigne le point de ramassage, de sorte que le produit ne reçoit jamais la vitesse dont il a besoin. Un test de fumée au point de ramassage, avec l'air de transport activé, montre rapidement où l'air est perdu.
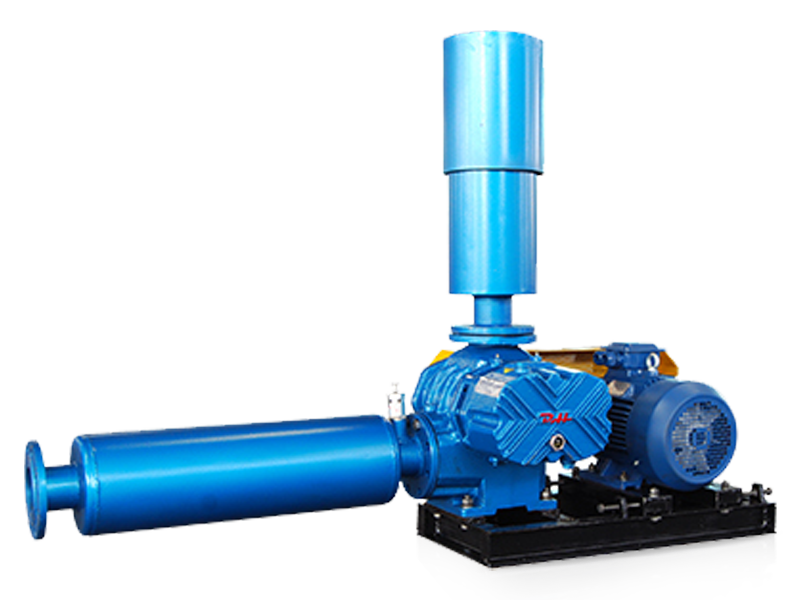
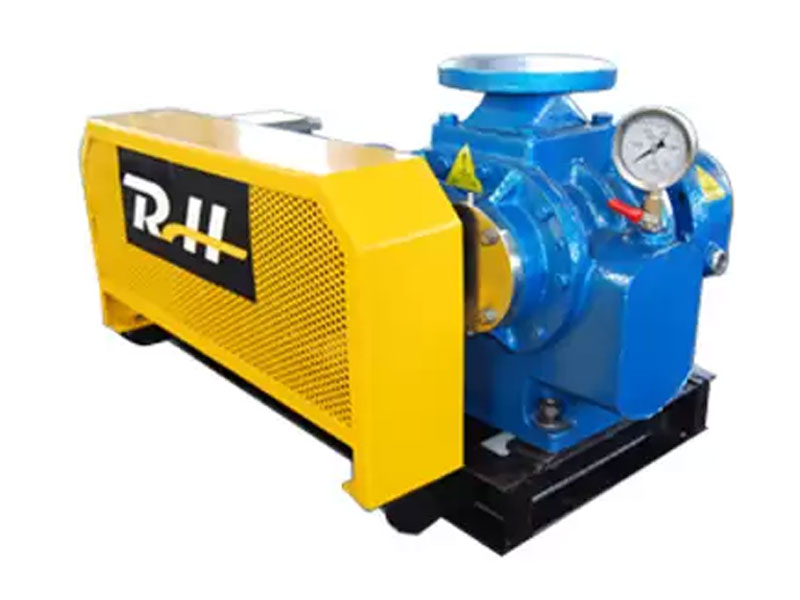 Souffleur de racines à transport pneumatique avec turbine à trois pales Conçu pour le transport pneumatique de matériaux comme le ciment et le charbon, ce surpresseur délivre des montées de pression jusqu'à 98 kPa. La conception de sa turbine et de son étanchéité influence la perte d'air, vérifiez donc les tuyaux et les brides lorsque la vitesse de transport diminue. Voir le produit →
Que le système utilise un ventilateur volumétrique ou une pompe à vide, l'objectif est le même : trouver l'ouverture alors qu'elle est encore suffisamment petite pour la réparer avec un nouveau joint, une nouvelle pince ou un nouveau joint plutôt qu'un démontage complet.
Confirmez la réparation, puis évitez la prochaine fuite
Après avoir effectué une réparation, répétez le test qui a détecté la fuite. Dans un moteur, effacez les codes d'erreur, conduisez le véhicule et confirmez que le régime de ralenti et les réglages de carburant reviennent à la normale. Sur une ligne industrielle, enregistrez la valeur de vide ou de pression au même point de fonctionnement et comparez-la avec la valeur enregistrée avant la réparation. Une fuite n’est entièrement réparée que lorsque le test d’origine reste propre.
Pour les installations plus grandes, la surveillance continue élimine complètement les incertitudes. Une armoire de commande avec commande logique programmable peut suivre le vide, la pression et la charge du moteur, et alerter l'opérateur dès qu'une valeur dérive en dehors de la plage définie. Cela transforme la détection des fuites d’un exercice occasionnel en une protection automatique.
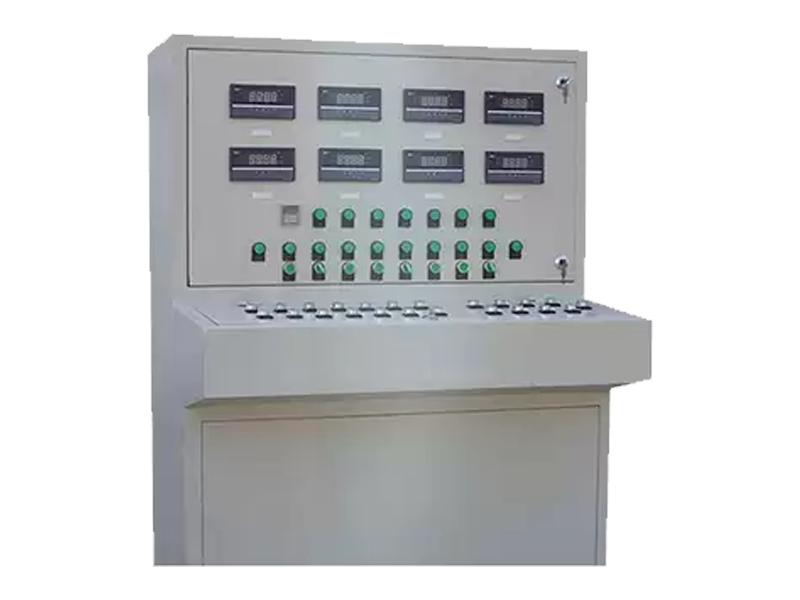 Armoire de commande programmable PLC pour la surveillance du système de vide Cette armoire de commande suit le vide, la pression et la charge du moteur avec une logique programmable, alertant les opérateurs des écarts. Il prend en charge plusieurs entrées de tension et de courant, permettant une détection automatique des fuites et une maintenance planifiée pour les installations plus grandes. Voir le produit →
La prévention compte autant que la détection. Remplacez les tuyaux fissurés par un matériau de qualité appropriée, serrez les joints et les brides selon les spécifications, changez le filtre d'entrée dans les délais et inspectez les joints lors de la maintenance planifiée. Choisir un équipement chez un fabricant avec des décennies d'expérience dans les surpresseurs et les pompes à vide réduit également le risque de fuites prématurées, car les boîtiers, les joints et les faces des brides sont conçus pour un service répété.