 86-0513-68903288
 13906298796@139.com
Une formeuse de cartons perd le vide au milieu d'un cycle et la ligne se bloque. L'équipe de maintenance retire la pompe à vide et découvre des aubes usées, un film de brouillard d'huile sur le sol et un cycle de service qui nécessite en réalité une aspiration pendant environ 1,5 seconde sur 6. Ce modèle, une aspiration intermittente avec un temps de maintien court et un niveau de vide modéré, est exactement celui auquel appartient le principe du venturi.
Voici la réponse courte. Pour une aspiration intermittente et décentralisée qui n'a jamais besoin d'aller plus profondément qu'environ -60 kPa, un générateur de vide venturi est normalement le choix le plus simple, le plus propre et le plus durable. Pour un vide maintenu en continu pendant quelques minutes, pour des niveaux inférieurs à -80 kPa ou pour un collecteur central alimentant de nombreuses stations, une source de vide mécanique telle qu'une pompe à palettes rotatives ou une unité de vide Roots coûtera généralement moins cher à l'achat sur dix ans. Le reste de cet article montre d'où viennent ces lignes de démarcation et comment les tester avec des chiffres réels avant de commander.
Le principe Venturi en termes simples d'ingénierie
Forcez un fluide à travers un canal qui se rétrécit et la même masse doit traverser une section transversale plus petite chaque seconde. La vitesse augmente, la pression statique diminue. C'est la relation de Bernoulli dans sa forme de travail, et à l'intérieur d'un générateur de vide, c'est le produit entier : la zone basse pression au niveau de la gorge est ce qui aspire l'air par l'orifice latéral.
pression la plus basse, vitesse la plus élevéeL'air comprimé entre dans la buse à, disons, 0,5 MPa, soit environ 5 bars manométriques. La buse convertit cette pression en vitesse et le débit s'étouffe au niveau de la gorge, c'est pourquoi l'aspiration cesse de s'améliorer une fois que la pression d'alimentation dépasse un certain point. Deux dimensions déterminent les performances que vous obtenez : le diamètre de la buse, qui définit la consommation d'air et le débit d'aspiration disponible, et le profil du diffuseur, qui définit le vide maximum que l'unité peut contenir.
Chiffres typiques pour un éjecteur de bonne facture sur air 5 bars : une unité mono-étage atteint environ -40 à -60 kPa, tandis qu'une unité multi-étages avec deux ou trois buses en série atteint environ -80 à -90 kPa. En dessous de -90 kPa, le principe du venturi cesse d'être pratique, car il reste trop peu de différence de pression pour générer un débit d'aspiration utile.
Vide Venturi et vide mécanique : une comparaison directe
La plupart des erreurs de sélection proviennent du fait de comparer le prix d'achat d'un éjecteur avec le prix d'achat d'une pompe et de s'arrêter là. La comparaison utile établit le cycle de service par rapport au coût total, et le tableau ci-dessous est la version que nous utilisons lorsqu'un client demande si un générateur venturi est suffisant.
| Facteur de sélection | Éjecteur Venturi | Pompe à palettes | Unité d'aspiration des racines |
|---|---|---|---|
| Vide ultime | -40 à -90 kPa selon les étages | -80 à -95kPa | Limité seul ; beaucoup plus profond comme booster |
| Temps de réponse du signal | Moins de 0,1 s | 2 à 5 s | 10 à 30 s |
| Pièces dans le chemin du gaz | Aucun | Aubes, joints, huile | Rotors, pignons de distribution, joints |
| Meilleur cycle de service | Intermittent, inférieur à environ 50 % | Continu | Continu, high throughput |
| Tolérance médiatique | Gaz humide ou poussiéreux avec un matériau de corps approprié | A besoin d’air sec et filtré | Nécessite une filtration à l'entrée, tolère la vapeur |
| Bruit à un mètre | 70 à 90 dB(A) | 60 à 75 dB(A) | 75 à 95 dB(A) |
| Source d'énergie | Air comprimé | Moteur électrique | Moteur électrique |
Lisez le tableau dans un sens : l'éjecteur gagne en termes de temps de réponse, de pièces mobiles et de tolérance aux gaz sales ou humides, tandis que les machines mécaniques gagnent en service continu et en coût énergétique par unité de vide.
Où les générateurs de vide Venturi gagnent leur place
- Manipulation intermittente. Têtes de prélèvement, formeuses de cartons, ouvre-sacs et applicateurs d'étiquettes qui nécessitent le vide pendant une fraction de chaque cycle.
- Installation décentralisée. Le générateur se monte sur la ventouse, il n'y a donc pas de longue conduite de vide susceptible de fuir ni de chute de pression à compenser.
- Gaz humide, poussiéreux ou corrosif. Avec un matériau de corps approprié, il n'y a pas d'aubes ou de roulements susceptibles de s'user dans le trajet du gaz.
- Zones dangereuses. L'air comprimé fait le travail, donc aucun moteur électrique ou appareillage de commutation ne se trouve au point d'aspiration.
- Cyclisme rapide et répété. La réponse est mesurée en millisecondes, ce qui convient aux lignes d'indexation à grande vitesse.
Le profil de maintenance découle de la même liste : un filtre, un silencieux et parfois une buse sont les seuls éléments d'usure, et un changement de buse prend quelques minutes.
Où le principe Venturi échoue et combien cela coûte-t-il
L’air comprimé est l’utilitaire le plus coûteux dans la plupart des usines. La production d'un mètre cube d'air comprimé à 7 bars consomme généralement environ 0,1 kWh d'électricité avant les pertes de distribution, et un éjecteur ne convertit qu'une part modeste de cette énergie pneumatique en travail sous vide utile. Un générateur délivrant un débit d'aspiration de 300 Nl/min peut aspirer 200 à 400 Nl/min d'air comprimé pour chaque seconde où il est alimenté.
Le service continu est le deuxième piège. Un éjecteur fonctionnant 100 % du temps paie de l'air comprimé chaque seconde, tandis qu'une pompe mécanique de capacité d'aspiration égale fonctionne avec un moteur beaucoup moins cher par heure de fonctionnement. Au-dessus d’un droit de douane d’environ 50 %, la comparaison énergétique s’inverse généralement en un an ou deux.
Le vide ultime est la troisième limite et le bruit la quatrième. Les éjecteurs se situent généralement entre 70 et 90 dB(A) à un mètre et nécessitent un silencieux de taille appropriée plutôt qu'un bouchon percé d'un trou, car les silencieux qui ajoutent une contre-pression volent silencieusement le débit d'aspiration.
Vérifications de dimensionnement et d'acceptation avant de commander
- Fixez le vide cible au niveau de la coupelle, pas au niveau du générateur. Moins 50 kPa au niveau du port peut devenir -30 kPa au niveau de la pièce à usiner en raison de fuites et de pertes de tuyaux.
- Indiquer le volume à évacuer et le temps imparti. Déplacer 0,5 L à -60 kPa en 200 ms est un produit différent du déplacement de 20 L à -40 kPa en 5 secondes.
- Citez la pression de l’offre dans le pire des cas. Les chiffres d'aspiration du catalogue sont généralement pris à 6 bars, et un collecteur qui s'affaisse à 4,5 bars lors du changement d'équipe en produit nettement moins.
- Budget pour les fuites. Une pièce poreuse ou inégale peut laisser échapper plus d’air que l’éjecteur n’a jamais été dimensionné pour le gérer.
- Gardez les tuyaux d’air courts et gras. Un tuyau de 10 mm sur 10 m de longueur peut coûter plus de pression d'alimentation que la buse n'en récupère.
L’acceptation doit être mesurée et non supposée. Faites fonctionner la machine à la pression d'alimentation normale la plus basse, mesurez le vide avec une jauge calibrée sur la tasse et chronométrez le cycle avec un compteur PLC. Mesurez également le bruit à un mètre, car l'affirmation « silencieuse » d'un fournisseur ne signifie pas grand-chose sans un numéro qui y est associé.
Si la décision finale se porte sur une source de vide mécanique, le contrôle du bruit devient généralement un élément distinct, car une machine à lobes rotatifs située dans une salle d'usine ouverte n'est pas un voisin silencieux. Le choix du boîtier est beaucoup plus facile lorsqu'il est planifié avec la machine plutôt qu'après la première plainte de l'équipe de nuit.
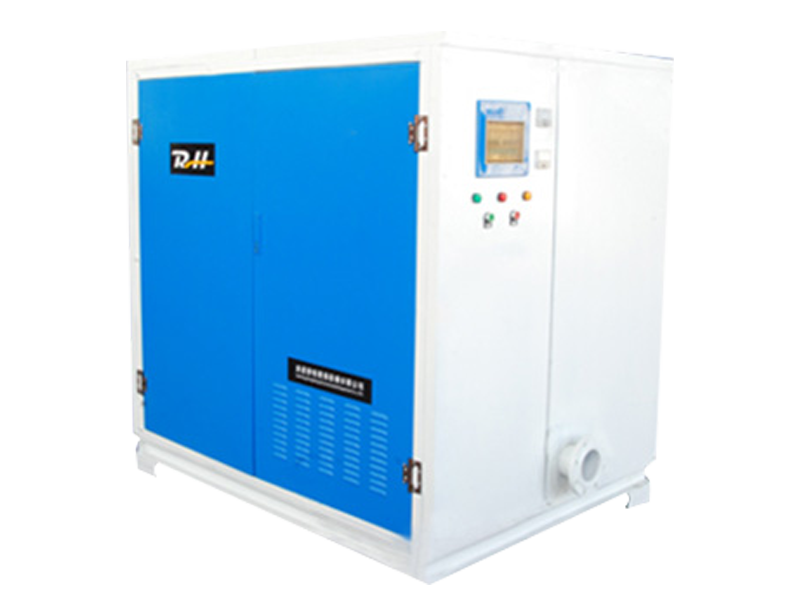 Enceinte sonore pour souffleur Roots Il existe aujourd’hui de nombreuses lois qui cherchent à réglementer le bruit produit par les lignes de produits industriels. De plus, de nombreux travailleurs ont intenté des poursuites pour dommages auditifs dus... Voir le produit →
Lorsque le cycle de service exige une source de vide mécanique
Certaines tâches ne conviennent tout simplement pas à l'air comprimé. Un collecteur central alimentant vingt stations, un processus qui maintient le vide pendant quelques minutes, une ligne de transport sous vide ou une machine à papier qui a besoin d'un vide stable pendant toute une journée de travail ont tous besoin d'une machine rotative qui produit du vide aussi longtemps que le moteur tourne.
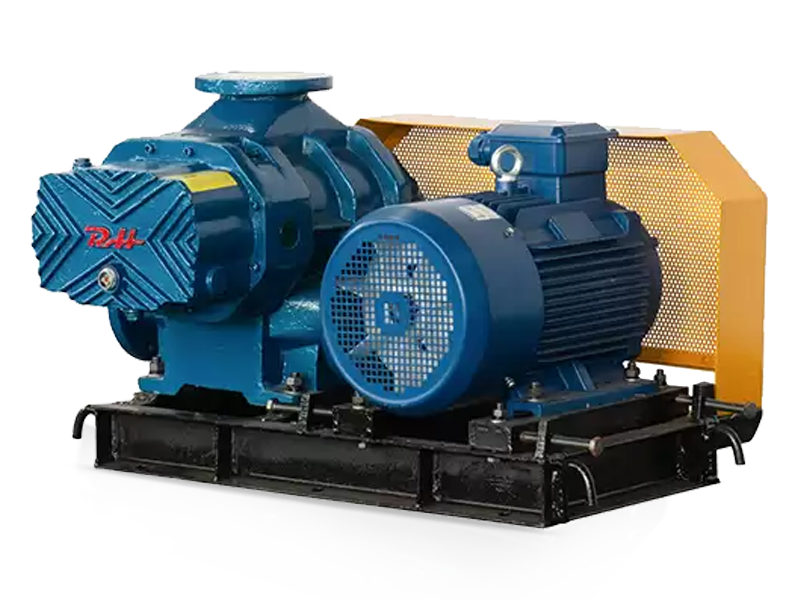
Les unités sous vide Roots sont le choix habituel du côté sec de cette gamme. Deux lobes contrarotatifs, synchronisés par des engrenages de synchronisation, déplacent le gaz sans se toucher et sans huile dans le trajet du gaz, ce qui convient à l'air de traitement chargé en vapeur tant que l'entrée est filtrée. La même conception constitue l'étage de surpression standard lorsqu'un processus nécessite un vide plus profond qu'une seule machine ne peut atteindre seule.
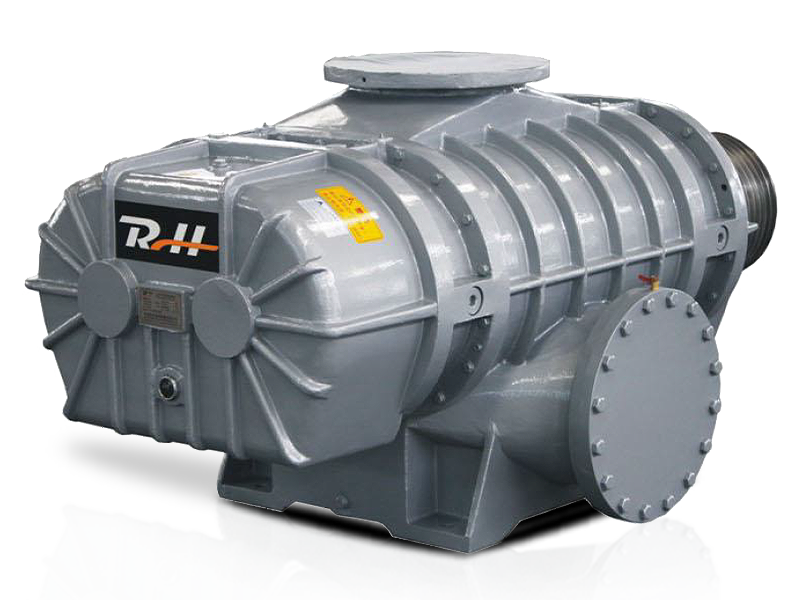 Pompe à vide Roots Débit : 0,6 ~ 713,8 m³/min Voir le produit →
Comment une pompe à vide Roots se compare à une pompe à palettes rotatives sous des charges de production réelles, c'est une question à laquelle nous répondons souvent ; la version courte est que l'unité à palettes atteint par elle-même un vide plus profond, tandis que l'unité Roots gère un débit plus élevé et plus d'humidité sans programme de vidange d'huile.
Des approches en deux étapes des deux côtés de la barrière
La mise en scène n’est pas propre aux machines mécaniques. Un éjecteur à deux étages place une deuxième buse en aval de la première et utilise la pression intermédiaire pour ajouter plus d'élan au débit, ce qui permet à une unité compacte d'atteindre -80 kPa là où un seul étage cale autour de -55 kPa. Le compromis représente environ le double de la consommation d'air comprimé pour le même débit d'aspiration, de sorte que cela n'est payant que lorsqu'un niveau plus profond est réellement requis.
La mise en scène mécanique fonctionne sur le même principe. Deux étages à lobes rotatifs en série atteignent un rapport de pression plus élevé qu'une paire de rotors, c'est pourquoi les unités à deux étages apparaissent partout où un seul étage serait poussé à ses limites thermiques : plus de pression différentielle pour le même encombrement et une meilleure puissance spécifique au point de service.
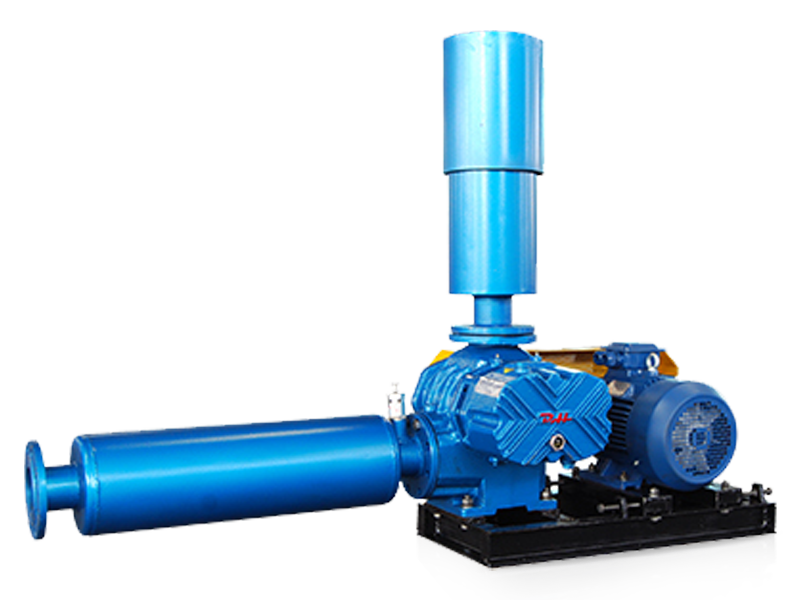
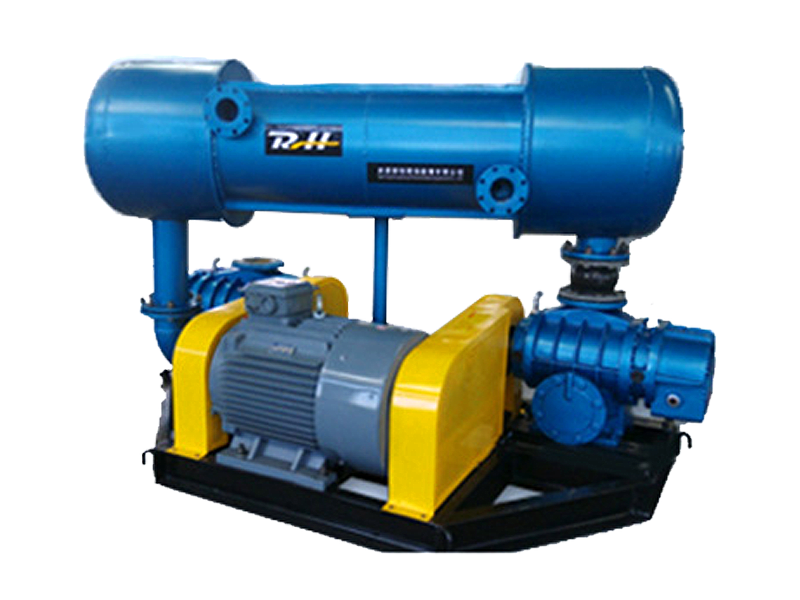 Souffleur de racines en série à deux étages Débit : 0,6 ~ 120 m³/min Voir le produit →
Décidez avec trois chiffres et un seul calcul : le niveau de vide dont vous avez réellement besoin sur la pièce à usiner, le volume que vous devez évacuer et la fraction du cycle pendant laquelle le vide est maintenu. Points intermittents et peu profonds vers le principe venturi ; pointes continues et profondes vers une machine tournante ; et c'est au milieu de la fourchette qu'une comparaison du cycle de service entre le coût de l'air comprimé et le coût de l'électricité tranche le débat.
Quel que soit le côté sur lequel se situe votre application, le matériel doit toujours correspondre au support, à l'environnement et au schéma de contrôle plutôt qu'à un seul chiffre de flux de catalogue. Lorsqu'une machine à lobes rotatifs secs constitue la solution, il est utile de vérifier la sélection par rapport à l'expérience de service sur le même service avant de passer la commande. Notre expérience manufacturière couvre les machines à deux lobes pour le traitement de l'eau, le transport pneumatique et le vide, ainsi que les silencieux, les armoires de commande et les kits de refroidissement qui transforment une machine en une installation fonctionnelle.